Cpk 是製程能力指數(Process Capability Index,也有人叫過程能力指數、工程能力指數),用來看製程把偏心算進去之後,離規格上下限最近的那一側還剩多少餘裕。公式是取 (USL − 平均) ÷ 3σ 和 (平均 − LSL) ÷ 3σ 比較小的那個,數字越大越好,不少產業拿 1.33 當最低門檻。如果你搜的是抽血報告上的 CPK,那是肌酸激酶,屬於醫療檢驗,請問醫師,跟這篇談的工廠品質是兩回事。
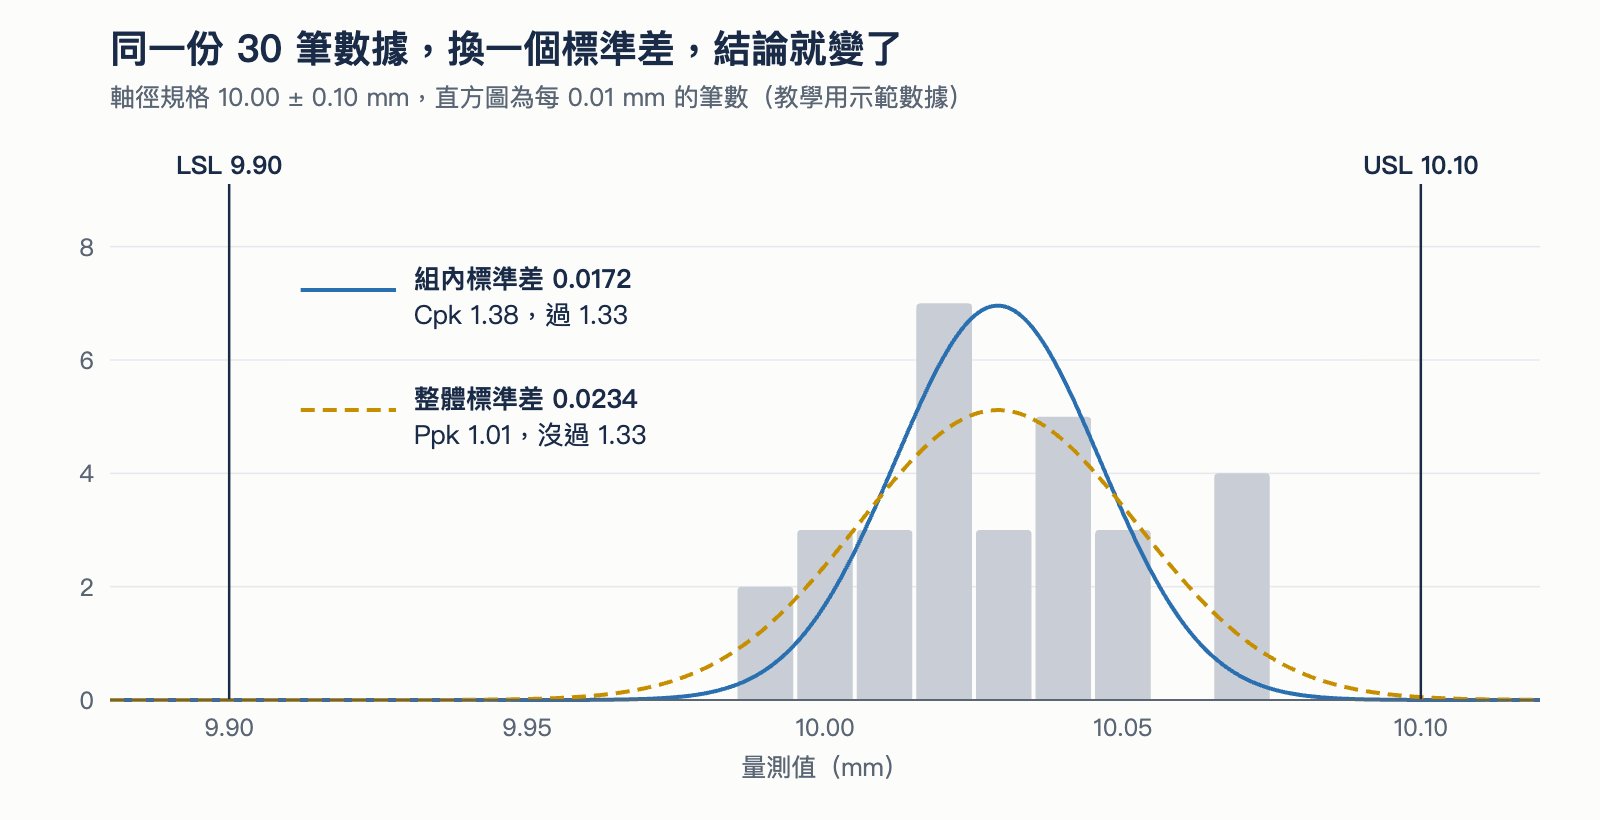
上面這張圖來自我們寫這篇時的驗算。同一份 30 筆軸徑數據,我們用程式和試算表各算一遍:用組內標準差得到 Cpk 1.38,用整體標準差得到 Ppk 1.01。一個過 1.33,一個沒過。Excel 裡順手打 STDEV.S 算出來的是 Ppk 那一個,報告上卻寫 Cpk 的話,名稱和數字就對不起來。
被客戶要 Cpk 的品保或工程人員,多半卡在三件事:標準差該用哪一個、算出來多少才過、沒過要怎麼處理。下面用同一份數據從頭算到尾。
1.33 的來歷也值得先講清楚。Minitab 的說明文件寫的是「許多產業用 1.33 當基準」,它是業界慣例,真正綁住你的是客戶規範。
Cpk 是什麼:Cp、Ca、Cpk、Ppk 一張表分清楚
一句話分工:Cp 看寬度夠不夠,Ca 看偏了多少,Cpk 把兩件事合起來看,Pp 和 Ppk 換成整體標準差再算一次。
指標 | 公式 | 用哪個標準差 | 回答什麼問題 | 本文範例 |
|---|---|---|---|---|
Cp | (USL − LSL) ÷ 6σ | 組內 | 規格寬度塞得下製程的散布嗎 | 1.94 |
Ca | (平均 − 規格中心) ÷ (規格寬度 ÷ 2) | 不用 | 平均值偏離規格中心多少 | +29% |
Cpk | min[(USL − 平均) ÷ 3σ, (平均 − LSL) ÷ 3σ] | 組內 | 算進偏心後,最危險那一側夠不夠 | 1.38 |
Pp | (USL − LSL) ÷ 6s | 整體 | 把批次間差異算進去,寬度還夠嗎 | 1.42 |
Ppk | min[(USL − 平均) ÷ 3s, (平均 − LSL) ÷ 3s] | 整體 | 把批次間差異算進去,最危險那一側夠不夠 | 1.01 |
Cp 和 Cpk 的定義可以對照 NIST 工程統計手冊。規格中心等於目標值時,三個數字綁在一起:Cpk = Cp × (1 − |Ca|),本例是 1.94 ×(1 − 0.29)= 1.38。台灣工廠習慣同時看 Ca,這條換算式在這份 IPQC 教材也有整理。
表裡最容易搞混的是 σ 和 s。σ 是組內標準差,只看同一組、短時間內的變異。s 是整體標準差,把所有數據放在一起算,換班、換料、換模的差異全部算進去。Cpk 和 Ppk 用的公式長得一樣,差別只在這一格。
另外,Cpk 只適用尺寸、重量、電阻這類量得出數字的計量值。外觀判定 OK 或 NG 這種計數值,要看的是不良率與 PPM。
Cpk 公式怎麼算:用 30 筆軸徑數據手算一次
先給答案:這份數據 Cp 1.94、Cpk 1.38、Pp 1.42、Ppk 1.01。
條件是軸徑規格 10.00 ± 0.10 mm,所以 USL = 10.10、LSL = 9.90,規格寬度 0.20。每次連續量 5 支當一組,共 6 組 30 筆。下表是我們為了教學編的示範數據,不是客戶資料。實際做能力研究的筆數要更多,後面會講。
組別 | x1 | x2 | x3 | x4 | x5 | 組平均 | 全距 R |
|---|---|---|---|---|---|---|---|
第 1 組 | 10.02 | 10.01 | 10.01 | 9.99 | 10.04 | 10.014 | 0.05 |
第 2 組 | 10.02 | 10.02 | 9.99 | 10.02 | 10.00 | 10.010 | 0.03 |
第 3 組 | 10.02 | 10.07 | 10.05 | 10.07 | 10.05 | 10.052 | 0.05 |
第 4 組 | 10.04 | 10.05 | 10.07 | 10.04 | 10.04 | 10.048 | 0.03 |
第 5 組 | 10.03 | 10.00 | 10.02 | 10.00 | 10.01 | 10.012 | 0.03 |
第 6 組 | 10.03 | 10.02 | 10.03 | 10.04 | 10.07 | 10.038 | 0.05 |
算總平均與全距平均
總平均 = 30 筆加總 ÷ 30 = 300.87 ÷ 30 = 10.029。全距平均 R̄ =(0.05 + 0.03 + 0.05 + 0.03 + 0.03 + 0.05)÷ 6 = 0.24 ÷ 6 = 0.04。
用 R̄ 除以 d2 估組內標準差
σ = R̄ ÷ d2 = 0.04 ÷ 2.326 = 0.0172。d2 是跟每組筆數綁定的常數(NIST 手冊有推導),每組 2 筆是 1.128、3 筆 1.693、4 筆 2.059、5 筆 2.326、6 筆 2.534。
算 Cp 和 Cpk
- Cp = 0.20 ÷(6 × 0.0172)= 0.20 ÷ 0.1032 = 1.94
- 上側 =(10.10 − 10.029)÷(3 × 0.0172)= 0.071 ÷ 0.0516 = 1.38
- 下側 =(10.029 − 9.90)÷(3 × 0.0172)= 0.129 ÷ 0.0516 = 2.50
- Cpk 取比較小的上側,Cpk = 1.38
換成整體標準差算 Ppk
- 30 筆一起算樣本標準差,s = 0.0234
- Pp = 0.20 ÷(6 × 0.0234)= 1.42
- 上側 = 0.071 ÷(3 × 0.0234)= 1.01,下側 = 0.129 ÷(3 × 0.0234)= 1.84
- 取比較小的上側,Ppk = 1.01
同一份算法放進 Excel
把 30 筆放在 B2:F7,每一列的全距放 G 欄。下面的公式我們用試算表實際跑過,結果跟手算一致。
要算什麼 | Excel 公式 | 本例結果 |
|---|---|---|
每組全距(G2 往下拉) | =MAX(B2:F2)-MIN(B2:F2) | 0.05、0.03… |
總平均 | =AVERAGE(B2:F7) | 10.029 |
全距平均 | =AVERAGE(G2:G7) | 0.04 |
組內標準差 | =全距平均/2.326 | 0.0172 |
整體標準差 | =STDEV.S(B2:F7) | 0.0234 |
Cpk | =MIN(10.1-總平均,總平均-9.9)/(3*組內標準差) | 1.38 |
Ppk | =MIN(10.1-總平均,總平均-9.9)/(3*整體標準差) | 1.01 |
拿統計軟體對答案時,數字差一點不一定是你算錯。軟體常用合併標準差(pooled)估組內變異,本例不加修正係數是 0.0166,Cpk 會變成 1.42。報告上寫清楚用哪一種方法,客戶才對得起來。
Cpk 和 Ppk 差這麼多,要回頭查什麼
Cpk 1.38 和 Ppk 1.01 的落差本身就是線索:組內很穩,組跟組之間在跳。換成常態假設下的理論不良率,組內看約 18 ppm,整體看約 1,200 ppm,差了六十多倍。
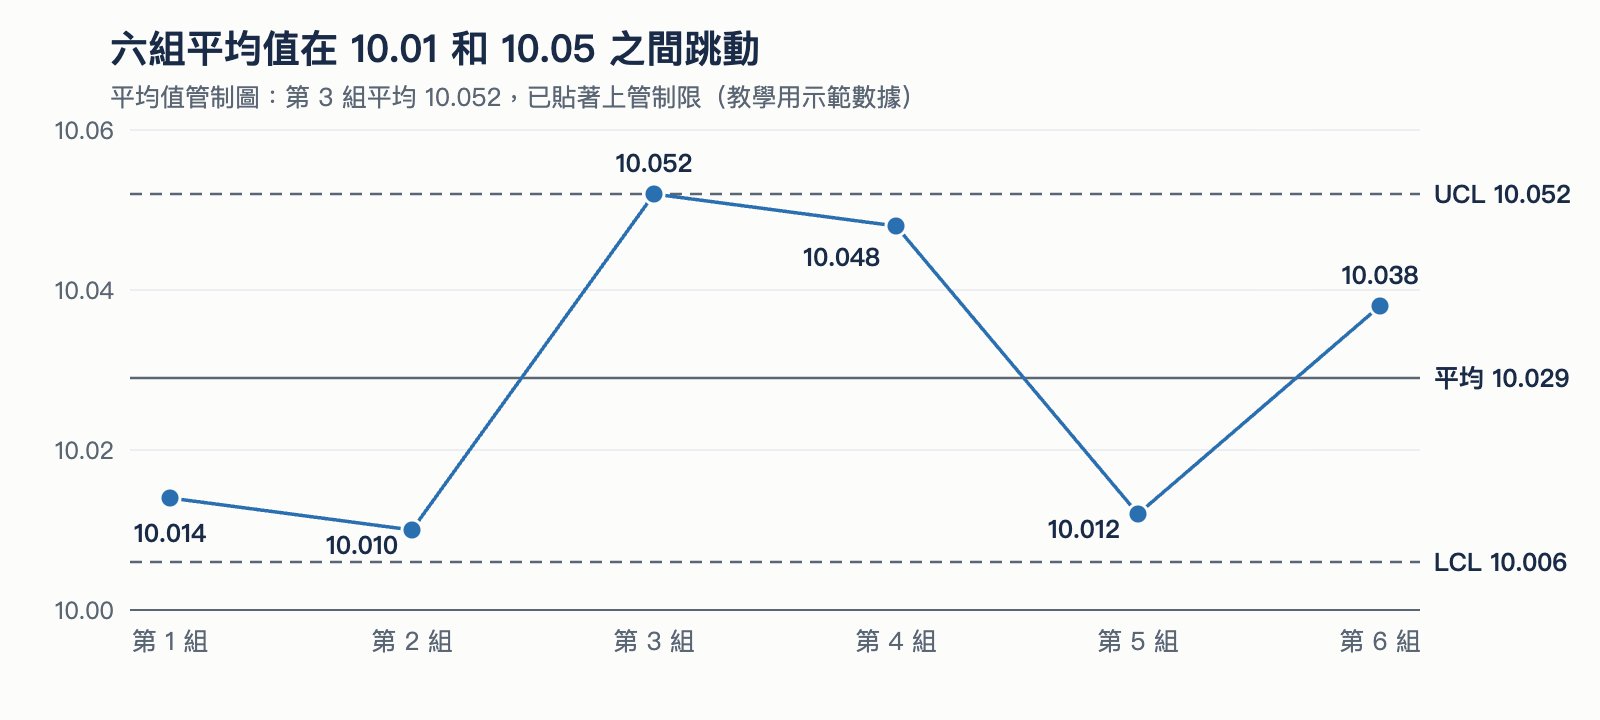
把六組平均畫成管制圖就看得出來。每組 5 筆的管制圖常數 A2 是 0.577,上管制限 = 10.029 + 0.577 × 0.04 = 10.052,下管制限 = 10.006。第 3 組剛好貼著上限,平均值在 10.01 和 10.05 之間來回。六組太少,還不足以判定穩定,但該去查第 3、4、6 組和其他組差在哪:換了料、換了班,還是換過模。
查到原因之後,還要有人開單、有人改、有人確認有效。這一段我們實際處理過:我們做過電子零組件廠的 QMS 品質管理系統原型,把 CAPA、CAR、8D、SCAR 收進同一套簽核,跟催做到每一條對策。它是十個工作天做出的 13 個可點擊畫面,用來對規格、當報價依據,目前只能算原型,作品集記載的範圍也不含 Cpk 自動計算。想先聊你們現在怎麼追異常,可以加 LINE 問我們。
Cp 和 Cpk 差在哪:合起來看就知道該調機還是改製程
先講結論:Cp 高、Cpk 低,把中心值調回來通常就有救;Cp 和 Cpk 都低,就要動設備、治具、原料或作業方法。
看到的數字 | 代表什麼 | 先做什麼 | 成本感 |
|---|---|---|---|
Cp 高、Cpk 低 | 製程夠精密,中心值偏掉了 | 調設定值、補償刀具磨耗,把平均拉回規格中心 | 低,常常改參數就好 |
Cp 和 Cpk 都低 | 散布本來就太寬 | 查設備精度、治具、原料變異與作業方法 | 高,可能要換設備或改製程 |
Cpk 高、Ppk 低 | 組內穩,組與組之間在跳 | 依批次、班別、換模時間拆開看 | 中,多半是管理問題 |
Cp 和 Cpk 都高 | 能力足夠 | 留管制圖監控,週期性重算 | 低 |
範例那份數據屬於第三種,也有一點第一種。平均偏了 0.029,調回 10.00 時 Cpk 可以接近 Cp 的 1.94,Ppk 最多也只能接近 Pp 的 1.42。批次間的跳動不處理,這兩個數字就一直差一截。
Cpk 不會大於 Cp,因為 Cpk 是 Cp 扣掉偏心之後的結果。如果報表上 Cpk 比 Cp 還大,八成是公式或標準差算錯了,先回頭檢查。
Cpk 多少才算合格:1.33 是常見門檻,客戶規範才算數
多數情況下 Cpk ≥ 1.33 算過關,新製程或關鍵特性常見 1.50 到 1.67,實際門檻以圖面、採購規範或 QC 工程表寫的數字為準。
Wikipedia 轉載的 Montgomery 建議值是這樣分的:既有製程 1.33、新製程 1.50、安全或關鍵特性的既有製程 1.50、安全或關鍵特性的新製程 1.67。政大楊素芬教授放在標準局網站的教材也寫到,國際上可接受的最小 Cp 值通常是 1.33。這些都是建議值,出處細節我們在 SPC 統計製程管制那篇整理過。要對汽車業客戶交件,再對照 PPAP 的文件要求與 IATF 16949 核心工具。
Cpk | 離最近規格幾個 σ | 理論不良率(偏向單側) | 理論不良率(完全置中) | 現場怎麼處理 |
|---|---|---|---|---|
0.67 | 約 2σ | 22,216 ppm | 44,431 ppm | 不能當量產製程,全檢擋出貨,同時改製程 |
1.00 | 3σ | 1,350 ppm | 2,700 ppm | 分布尾巴碰到規格線,稍微偏就出不良,加嚴檢驗並排改善 |
1.33 | 約 4σ | 33 ppm | 66 ppm | 常見最低門檻,維持管制圖監控 |
1.67 | 約 5σ | 0.27 ppm | 0.54 ppm | 新製程、關鍵特性常見要求,可討論放寬抽檢 |
2.00 | 6σ | 0.001 ppm | 0.002 ppm | 六標準差水準,檢討監控頻率有沒有過度 |
表裡的 ppm 是用標準常態分布換算的。NIST 列的 64 ppm 對應剛好 8σ 寬度,1.33 是四捨五入過的數字,這裡算出 66 ppm,差距來自位數。這些都是短期、常態假設下的理論值,製程會漂移,拿來跟客戶承諾「我們一定做到 66 ppm」會給自己挖坑。
字母分級沒有統一版本。前面那份 IPQC 教材把 1.67 以上叫 A、1.33 到 1.67 叫 B,別家文件的寫法可能不同。跟客戶或供應商對齊時直接講數字,比講等級安全。要求供應商交 Cpk 的一方,也建議把門檻和算法寫進供應商評鑑辦法。
客戶要 Cpk 報告,數據要抽幾筆才夠
抓得到 100 筆就抓 100 筆,低於 50 筆算出來的 Cpk 只能當參考。
Minitab 建議至少 100 筆,例如 25 組每組 4 筆,或 35 組每組 3 筆。NIST 手冊寫的是大約 50 筆獨立數據。筆數少的問題在誤差很大。用 NIST 列給單側指標的常態近似式 1.96 × √(1 ÷ 9n + Cpk² ÷ 2(n − 1)) 試算,同樣算出 1.33,真實能力可能落在很寬的範圍:
筆數 n | 算出 Cpk 1.33 時的 95% 信賴區間(近似) | 怎麼解讀 |
|---|---|---|
10 | 0.68 到 1.98 | 幾乎沒有判斷力 |
30 | 0.97 到 1.69 | 下緣低於 1.00,只能當初步參考 |
50 | 1.05 到 1.61 | 可以看方向,還不夠拿來保證 |
100 | 1.13 到 1.53 | 一般能力研究的起點 |
125(25 組 × 5 筆) | 1.15 到 1.51 | 常見的做法,數據也夠畫管制圖 |
也就是說,範例那 30 筆只適合拿來學計算。真的要交給客戶,報告上至少要交代這幾件事,對方問起來才答得出來:
- 料號、管制特性與規格上下限,並對得上 Control Plan 管制計畫
- 抽樣期間、機台、班別,組數與每組筆數
- 標準差用哪一種方法算,報的是 Cpk 還是 Ppk
- 管制圖,證明這段期間製程穩定
- 常態性檢查的結果,非常態數據要改用轉換或非常態能力分析
- 量具的 MSA 與 GR&R 結果,量具本身抖動太大,Cpk 會被拖低
單邊規格也常被問。平面度、毛邊高度這類只有上限的特性,沒有 LSL 可算,直接用上側 (USL − 平均) ÷ 3σ 當 Cpk,Cp 和 Ca 在這裡沒有意義。
Cpk 和 SPC 的關係:先穩定,再算能力
SPC 看製程穩不穩,Cpk 看穩定之後符不符合規格,順序不能倒過來。Minitab 的資料要求也直接寫,製程不穩定,能力指標就不能拿來評估未來的表現。
比較項目 | SPC 管制圖 | Cpk |
|---|---|---|
回答的問題 | 製程有沒有出現異常變化 | 製程做得出規格要的東西嗎 |
比對的線 | 管制上下限,由製程數據算出 | 規格上下限,由客戶或圖面決定 |
看的頻率 | 生產當下持續看 | 能力研究時算,之後定期重算 |
出事時的反應 | 現場馬上查原因 | 工程與品保評估要不要改製程 |
少了它會怎樣 | 異常要等到客訴才知道 | 製程穩定,但可能穩定地做出不良品 |
管制限和規格限是兩條不一樣的線,現場常把它們混在一起。管制圖怎麼選、八大判異法則怎麼判,寫在 SPC 統計製程管制完整指南。這篇只補它帶過的部分:Cpk 怎麼一步步算,算完怎麼處理。
Cpk 報告最常見的六種假數字
我們的判斷是:Cpk 報告最大的風險在於數字好看卻不能用,低一點反而有救。下面六種都算得出漂亮的結果,客戶稽核時也都問得出破綻。
常見做法 | 為什麼有問題 | 改成 |
|---|---|---|
用 STDEV.S 算出來,報告寫 Cpk | 這樣算出來的是 Ppk,名稱和算法對不上 | 兩個都算,分開標示 |
刪掉超規格或離群的點 | 被刪掉的正是客戶想知道的變異 | 保留原始值,有特殊原因要附紀錄 |
只抽同一模、同一班連續生產的數據 | 批次間差異全被藏起來 | 抽樣涵蓋換料、換班、換模 |
製程還在飄就先算 | 數字預測不了下週 | 先用管制圖拉穩 |
量具解析度太粗 | 讀值擠在少數幾個數字,標準差失真 | 先做 MSA,確認量具夠用 |
拿內規算,不拿客戶規格算 | 規格換了,結果當然不同 | 報告明列用的是哪份規格 |
我們也不認同把 Cpk 直接綁現場獎懲。一綁績效,數據就開始被挑,品保拿到的數字越來越好看,客訴卻不一定變少。比較實際的做法是看 Cpk 掉下來之後的動作:有沒有開品質異常單、有沒有走 CAPA 矯正預防、客戶要求時交不交得出 8D 報告。
Cpk 從 Excel 搬到系統:什麼時候值得換
料號少、一季算幾次,Excel 就夠用。料號多、客戶定期要報告、量測數據還靠人抄,才值得考慮系統。
比較項目 | Excel | 統計軟體 | SPC/QMS 系統 |
|---|---|---|---|
適合情境 | 料號少、偶爾算 | 工程師做深入能力研究 | 多料號、多機台、定期交報告 |
數據從哪來 | 人工抄寫或貼上 | 匯入檔案 | 量具或產線直接進資料庫 |
公式一致嗎 | 各人版本不同,容易改壞 | 一致,方法要自己選對 | 由系統統一,方法可設定 |
能追到原始數據嗎 | 看檔案有沒有留 | 看分析檔有沒有留 | 可追到批次、機台、量具 |
低於門檻之後 | 靠人發現、靠人通知 | 要人解讀 | 可以自動開異常單給負責人 |
開始的門檻 | 最低,今天就能用 | 要授權費和會用的人 | 要先整理流程與規格 |
Excel 的天花板通常出現在三個時候:維護檔案的人離職、客戶稽核要你當場調出某料號一年前的原始數據、同一個特性三個廠算出三種版本。走到這一步,可以先看 QMS 品質管理系統是什麼弄清楚範圍,再比較套裝、ERP 模組、客製開發三條路。要跟現有系統怎麼分工,看 ERP、MES、QMS 差在哪;決定走客製,客製化 QMS 開發指南有決策重點。
把 Cpk 計算接進量具與異常流程,屬於我們客製化系統開發的範圍。老實講,這一段我們還沒有已上線的同型案例可以給你看,能給你看的是那套 QMS 原型怎麼處理異常與跟催。看到這裡,如果你也在想「我們的量測數據和異常單接起來會長什麼樣子」,我們很樂意聽你聊聊現況,LINE 或服務頁都可以。這段流程值不值得做成系統,我們會直接告訴你。
ℹ️我們怎麼看
Cpk 的公式不會變,算一個數字也越來越容易。我們判斷未來 3 年,客戶會更常追問「這個數字的原始數據在哪」,因為能追到量具、批次、班別的紀錄才難做。所以我們看品質系統時,先看資料來源與異常追蹤,圖表放後面。給你一個判斷方法:挑一份上季交出去的 Cpk 報告,30 分鐘內找不找得回原始量測值和當時的量具校正紀錄?找得回來,Excel 繼續用;找不回來,先補流程,再談工具。
ℹ️我們做過這件事
Cpk 常見問題
QCpk 多少算好?
常見最低門檻是 1.33,新製程或關鍵特性常見 1.50 到 1.67,2.00 是六標準差水準。這些是教科書與業界的建議值,實際門檻以客戶規範或圖面為準。
QCpk 1.33 的不良率是多少?
用常態分布換算,Cpk 1.33 大約是 4σ:製程完全置中時約 66 ppm,偏向單側時約 33 ppm。這是短期理論值,實際製程會漂移,不適合直接拿來承諾客戶。
QCp 和 Cpk 差在哪?
Cp 只看規格寬度塞不塞得下製程的散布,Cpk 還把平均值有沒有偏心算進去。製程完全置中時兩者相等,只要有偏心,Cpk 就比 Cp 小。
QCpk 和 Ppk 客戶要的是哪一個?
看客戶規範怎麼寫。公式相同,差別在 Cpk 用組內標準差,Ppk 用整體標準差。試作與初期研究多看 Ppk,量產穩定後多看 Cpk,建議兩個都算並分開標示。
QCpk 可以是負的嗎?
可以,代表平均值已經跑到規格外面。例如 LSL 9.90、平均 9.88、標準差 0.02,下側是(9.88 − 9.90)÷(3 × 0.02)= −0.33。看到負值先停下來查製程,同時檢查規格與數據有沒有輸入錯。
Q單邊規格的 Cpk 怎麼算?
只有上限就算 (USL − 平均) ÷ 3σ,只有下限就算 (平均 − LSL) ÷ 3σ,算出來的就是 Cpk。單邊規格沒有規格寬度,所以不算 Cp 和 Ca。
QCpk 要多少筆數據才夠?
NIST 手冊的說法是大約 50 筆獨立數據,Minitab 建議至少 100 筆,例如 25 組每組 4 筆。30 筆算出 1.33 時,95% 信賴區間約 0.97 到 1.69,只能當初步參考。
AUTHOR
恆遠數位編輯團隊
想了解更多?看看我們的相關服務
需要網站系統架設或軟體開發?
無論是品牌官網、客製化系統還是應用程式,我們的團隊擁有豐富經驗,歡迎聯繫我們,讓專業為您的事業加分。
留言(0)
尚無留言,成為第一個留言的人吧!