IPQC(In-Process Quality Control)就是製程檢驗:產品還在產線上做的時候,由品管人員到各工站檢查。開線做首件、量產中定時巡檢、收線做末件,換線換模和製程參數點檢也歸它管。IPQC 的任務是在不良品流到下一站之前把問題抓出來,必要時喊停。
我們在整理品質系統的需求時,習慣先問品保主管一個問題:上個月的客訴和異常單,最早是在哪一站出現徵兆的?常見的答案是製程中。IPQC 量過、記過,只是那筆超規寫在紙上沒人追,等到出貨檢驗或客戶端才爆出來。所以這篇談 IPQC,重點放在整套製程檢驗怎麼設計:每天做哪些事、頻率怎麼訂、紀錄表留什麼、看到異常誰有權停線。
如果你要找的是 IQC、IPQC、OQC 三道關卡的表單總覽,可以先看 進料檢驗怎麼設計;首件和巡檢各自的範本細節,分別在 首件檢查怎麼做 和 巡檢是什麼 兩篇。這篇把它們串成一個職位、一套流程。
IPQC 被問倒的場面,品管圈子裡並不少見。品保背景的作者 Warren Lo 寫過一次 客戶週會的經驗:IPQC 被問到 SPC 監控參數答不出來,品保主管上去救也沒說清楚,原定一小時的會議不到十分鐘就散了。IPQC 的工作看起來是拿量具量東西,客戶和稽核員追問的卻是:你為什麼這樣量、多久量一次、超規了怎麼辦。
IPQC 是什麼:跟 IQC、FQC、OQC 差在哪
先講結論:IQC 管進來的料,IPQC 管生產的過程,FQC 管做完的成品,OQC 管出門前的那一批。四道關卡的差別在時間點,也在發現不良時能補救的空間:越前面抓到,要重工或報廢的量越少。
關卡 | 全名 | 什麼時候做 | 主要檢什麼 | 發現不良怎麼處置 |
|---|---|---|---|---|
IQC | Incoming Quality Control 進料檢驗 | 原物料、外購件進廠時 | 供應商來料的規格、外觀、出廠報告 | 退貨、特採或挑選,開供應商改善單 |
IPQC | In-Process Quality Control 製程檢驗 | 生產過程中:開線、量產中、換線、收線 | 首件、巡檢、末件、製程參數、作業是否照指導書 | 停線或隔離,開品質異常單,追到上一次合格的時間點 |
FQC | Final Quality Control 成品檢驗 | 成品完工、入庫前 | 成品功能、外觀、包裝、標示 | 整批重工或挑選,回饋製程 |
OQC | Outgoing Quality Control 出貨檢驗 | 出貨前 | 依客戶允收標準抽樣,確認出貨文件 | 不准出貨,追溯同批與已出貨範圍 |
不少工廠把 FQC 和 OQC 合在一起做,也有工廠沒有獨立的 FQC,名稱各廠不同。看分工時抓一個原則就好:誰在產線上、在產品還沒做完時負責判定,誰就是 IPQC。
IPQC 屬於 QC 這一層,負責把規格量出來、判定合不合格;規格怎麼訂、檢驗制度怎麼設計,通常是 QA 或品質工程師(QE)的事,兩者的分工可以看 QA、QC 差別是什麼。這個分層會影響後面頻率與停線權限由誰簽核。
還有一個常見誤會:台灣很多工廠把 IPQC 直接叫「巡檢員」,因為巡檢占掉大半時間。可是首件、末件、換線確認、參數點檢也都在 IPQC 手上,只把它當巡檢來排人,開線和換線那幾個最容易出事的時間點就會沒人在場。汽車業的 IATF 16949 在條文 8.5.1.3 要求每次作業準備(開線、換料、換工單)都要驗證,適用時做首件與末件比對並留下紀錄。就算你們不走車用,這條也是設計製程檢驗很好的骨架。
IPQC 工作內容:首件、巡檢、末件、換線換模、參數點檢
一句話:IPQC 的一天跟著產線的「變化點」走。開線、換線、交班、收線這幾個時間點一定要在場,中間用巡檢補上空檔。下面這張表是一個 IPQC 每天會碰到的工作,以及漏掉時最常見的後果。
工作 | 時機 | 檢什麼 | 誰判定 | 沒做會怎樣 |
|---|---|---|---|---|
首件檢查 | 開線、換工單、換料、停機超過規定時間後 | 關鍵尺寸、外觀、功能,對照圖面與樣品 | IPQC 判定,必要時工程或品保簽核 | 整批照著錯的設定做下去 |
巡檢 | 量產中,依頻率表 | 關鍵尺寸抽測、外觀、作業員是否照作業指導書、治具與量具狀態 | IPQC | 異常晚好幾個小時才被發現,要隔離的量變大 |
換線換模確認 | 模具、治具、刀具更換後 | 模具編號與工單是否一致、新模首件 | IPQC 與技術員 | 模具裝錯或參數沒切換 |
參數點檢 | 每班開工與每次巡檢 | 溫度、壓力、速度、時間等是否在管制範圍 | IPQC 抄錄或確認設備紀錄 | 尺寸都還合格,製程其實已經在漂 |
末件檢查 | 工單結束、收線前 | 最後幾件與首件比對,確認整段生產沒有走鐘 | IPQC | 模具在後段磨耗,下次開線才出事 |
交班與日報 | 交班前、每日下班 | 當班異常、未結案項目、超規紀錄 | IPQC 組長 | 下一班不知道哪台機剛出過問題 |
首件的時機與簽核在 首件檢查 那篇有完整的權責表,巡檢的路線和巡檢表範本在 巡檢 那篇。這裡要補的是兩件常被忽略的事:末件和參數點檢。
末件常被省略,因為收線時大家都在趕下一張單。它的用處在下一次開線:上一批的最後一件如果已經偏到規格邊緣,下次開線前就知道模具該保養了。參數點檢則是比尺寸更早的訊號,射出溫度慢慢往上飄的時候,尺寸可能還在規格內,等到尺寸超規已經做了好幾百件。
新進 IPQC 第一個月先學什麼
- 看懂圖面與公差:哪些是關鍵特性、上下限多少,圖面上有特殊符號的特性要特別注意。
- 量具怎麼用、校正到期沒有:量具過期量出來的數字不算數,校正狀態怎麼看可以參考 儀器校正管理。
- 控制計畫與作業指導書:自己負責的工站要檢哪些項目、頻率多少,寫在 QC 工程表(控制計畫) 裡;作業員該怎麼做,寫在 作業指導書 裡。
- 判定標準與限度樣品:外觀類缺陷靠限度樣品判,沒有樣品就問清楚由誰判。
- 異常通報流程:發現問題先找誰、什麼情況可以直接停線,這一條要在上線第一天就講清楚。
對品保主管來說,新人帶得好不好,看兩個數字就知道:首件放行後還發生同一種不良的次數,以及異常從發生到被 IPQC 發現的平均時間。如果你們正在把 IPQC 的表單整理成系統,也可以 加 LINE 直接問我們。
IPQC 檢驗頻率怎麼訂:製程穩定度、Cpk、客戶要求
先講結論:頻率要從控制計畫推出來,照抄別廠的「每兩小時巡一次」最危險。決定頻率的變數有三個:這個製程穩不穩(用 Cpk 看)、這個特性出事的代價有多大、客戶有沒有寫死。
我們的看法比較直接:沒有 Cpk 數據就訂出來的巡檢頻率,多半是用人力倒推的,有幾個人就排幾次。這種頻率在稽核時講不出道理,出事時也擋不住。IATF 的監督機構 IAOB 分析主要不符合事項,Amtivo 整理的 前五名 裡就有一條是控制計畫和現場做法對不上。頻率寫在控制計畫一個數字,現場實際做另一個數字,正是這種缺失最常見的樣子。
下面是一張依 Cpk 區間排頻率的範例。數字是常見的起點,實際要依產品、設備和客戶規定調整,並寫進控制計畫。Cpk 怎麼算、多少算合格,見 Cpk 是什麼。
製程狀態 | 巡檢頻率(範例) | 每次抽測件數(範例) | 說明 |
|---|---|---|---|
新製程,或 Cpk 小於 1.0 | 全檢,或每 30 分鐘一次 | 5 件 | 製程能力不夠,檢驗只是暫時擋住,要同步改善製程 |
Cpk 1.0 到 1.33 | 每 1 小時一次 | 5 件 | 加上管制圖看趨勢,偏移時提早處理 |
Cpk 1.33 到 1.67 | 每 2 小時一次 | 3 到 5 件 | 多數產業的一般允收水準 |
Cpk 1.67 以上,且連續三個月無異常 | 每班 1 到 2 次 | 3 件 | 可以申請放寬頻率,要留品保核准紀錄 |
客戶指定的特殊特性 | 照客戶要求,通常更密 | 照客戶要求 | 不能自己放寬,改頻率要先取得客戶同意 |
另外有一條規則比這張表更重要:變化點之後恢復最密的頻率。換模、設備維修、新人上線、停機超過一段時間、換了一批新料,這些時間點之後的前幾次巡檢,都應該回到最密的頻率,連續合格之後再放回原本的設定。
巡檢的小樣本是用來監控製程有沒有在漂,和整批要不要允收是兩件事。批次允收用的是抽樣計畫,怎麼查表見 AQL 抽樣計畫;巡檢量到的數字要看趨勢,就要畫成 管制圖。兩者混在一起,常見的結果是巡檢抽了 125 件,IPQC 一整天都在量東西,反而沒空看參數。
頻率還有一個常被算漏的成本:頻率越疏,出事時要隔離的範圍越大。發現異常時,從上一次合格的巡檢之後做出來的東西都要隔離重檢。兩小時巡一次,最壞情況就是兩小時的產量要全部重看。用這個角度去和生管談頻率,通常比談品質理念更容易談得下來。
IPQC 紀錄表要有哪些欄位
一句話:紀錄表要讓第三個人看得出「哪一批、哪台機、誰量的、量到多少、判定什麼、超規後做了什麼」。首件、巡檢、末件可以共用同一張表,用一個欄位區分檢驗類型,查詢時就不用翻三本冊子。
欄位區塊 | 欄位 | 為什麼要有 |
|---|---|---|
識別 | 日期、班別、線別或工站、機台編號、工單號、料號、批號 | 出事時靠它圈出影響範圍 |
檢驗類型 | 首件、巡檢、末件、換線確認 | 同一張表收四種檢驗,查的時候分得開 |
檢驗項目 | 項目名稱、規格中心值、上下限、量具編號 | 量具編號讓校正逾期時能回查影響了哪些紀錄 |
實測值 | 每個樣本的實際數字 | 只打勾或寫 OK 的表,算不出 Cpk 也看不到趨勢 |
判定 | 合格、不合格、待判 | 待判要寫明交給誰、何時回覆 |
製程參數 | 溫度、壓力、速度等設定值與實際值 | 尺寸還合格之前就能看到漂移 |
異常處置 | 是否停線、隔離數量、品質異常單號 | 和異常單串起來,追得到後續 |
簽核 | 檢驗員、組長覆核、實際量測時間 | 量測時間要是當下寫的,補寫的看得出來 |
紙本紀錄表最常見的兩個問題,一個是打勾表:欄位只有 OK 和 NG,看不出量到多少,要算 不良率 或 Cpk 時只能重新量。另一個是補寫:下班前一次把整天的巡檢補齊,時間欄寫得整整齊齊,每兩小時一筆,稽核員看一眼就知道。
紀錄表和檢驗報告也要分清楚。紀錄表是現場的原始資料,留在廠內;檢驗報告是把紀錄整理給客戶或主管看的版本,欄位與客戶要的 COA 怎麼做,見 檢驗報告怎麼做。報告上的數字要能回推到紀錄表的哪一筆,這是客戶稽核最常抽查的地方。
IPQC 發現異常要不要停線:權限、隔離、通知、矯正
先講結論:要不要停線,現場沒有時間開會,規則要事先寫好、授權給 IPQC。至少有三種情況,IPQC 應該可以不等主管就直接停:首件不合格、關鍵特性超規、連續不良或管制圖判異。
情況 | IPQC 的權限 | 要通知誰 | 回報時限(範例) |
|---|---|---|---|
首件不合格 | 不放行,不准開始量產 | 線長、製程工程師 | 當下 |
關鍵或特殊特性超規 | 直接停線,隔離上一次合格巡檢之後的產品 | 品保主管、生管 | 當下停,30 分鐘內回報 |
連續數件不良,或管制圖判異 | 停線,等工程確認原因 | 製程工程師、品保主管 | 當下 |
一般特性單件超規 | 標示隔離、加測 | 線長 | 當班內 |
外觀輕微,有限度樣品可判 | 依限度樣品判定並記錄 | 不用升級 | 當班 |
停線權限最怕的是寫在程序書上、現場沒人敢用。IPQC 多半是產線上年資最淺的人,停一次線,線長和生管的臉色都不會好看。品保主管要做的事,是明確表態:照規則停線的 IPQC,不會因為停線被檢討。沒有這句話,停線條款就只是裝飾。
停線之後的處理順序,可以照下面這張流程圖走:
流程裡有兩個地方最容易出錯。第一是隔離範圍:很多工廠只隔離發現當下那一盒,忘了從上一次合格巡檢之後到現在做的都有嫌疑,這也是前面說頻率越疏、隔離越大的原因。第二是復線條件:對策做完就直接恢復原頻率,沒有加嚴觀察,同樣的問題隔天又出現。
異常單的欄位與跟催方式在 品質異常單怎麼開、怎麼追 有完整範本;同一種異常反覆發生、需要正式找真因時,要升級成 CAPA 矯正預防措施。IPQC 這一端只要確保一件事:異常單上的單號寫回紀錄表,兩邊才串得起來。
IPQC 紀錄用紙本、Excel 還是系統收
一句話:紙本最快開始,Excel 方便計算,系統的價值在「超規當下就有人知道」和「出事時幾分鐘圈出範圍」。三種做法各自的天花板如下。
項目 | 紙本表單 | Excel 共用檔 | 系統(掃碼或平板輸入) |
|---|---|---|---|
開始的成本 | 最低,印出來就能用 | 低 | 要開發或購買,要規劃欄位 |
超規通知 | 靠 IPQC 自己去喊 | 事後打開檔案才看到 | 輸入超規數字的當下自動通知線長與品保 |
實測值能不能算 Cpk | 要再打一次字 | 可以,但常有人只填 OK | 自動計算、自動畫管制圖 |
補寫與修改 | 看不出來 | 看得到修改時間,但很難管 | 每筆有時間戳與修改紀錄 |
出事時找影響範圍 | 翻紙本,以小時計 | 要篩選,還要先找到最新版 | 依批號、機台、時間直接查 |
稽核調紀錄 | 整箱搬出來 | 找對版本再列印 | 依條件匯出 |
紙本做得紮實的工廠,不必急著上系統。下面三個訊號出現兩個以上,才值得認真評估:異常常常拖到 FQC 或 OQC 才被發現;實測值有在記,卻沒有人在算 Cpk 和畫管制圖;客戶開始要求電子化的檢驗紀錄或追溯資料。
要上系統時,先想清楚資料放哪裡。如果工廠已經有 MES,首件與巡檢可以在 MES 的工站畫面上輸入,品質判定與異常再交給 QMS,分工的細節在 巡檢 那篇和 客製化 MES 開發指南 有討論。還沒有 MES 的工廠,從 QMS 的檢驗模組開始通常比較單純,套裝、ERP 模組和客製開發怎麼選,見 品質管理系統軟體怎麼選。
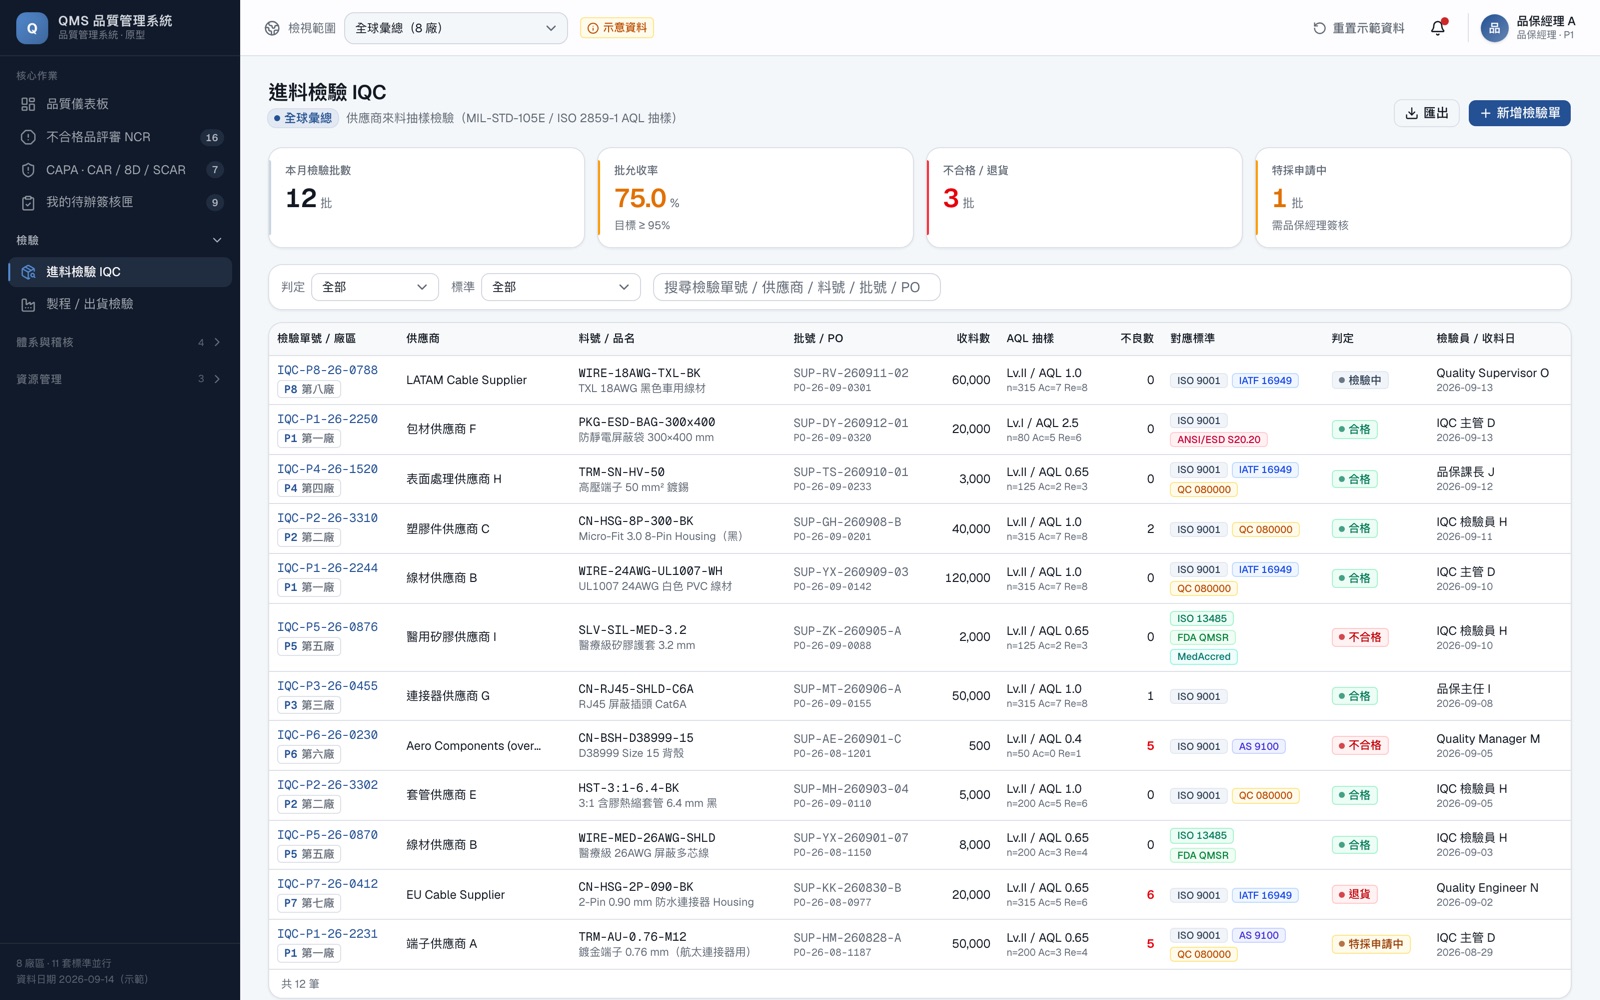
這件事我們做過:一家跨國電子零組件製造集團(依保密協議匿名)有八個廠區並行,我們用十個工作天做出一套 QMS 品質管理系統互動原型,13 個可點擊畫面裡包含進料檢驗清單、不合格品評審 NCR、CAPA 與簽核匣。一次 Demo 就把表單欄位和簽核關卡談定,原型也成為後續報價的依據。下圖是原型裡的進料檢驗清單,抽樣依據、實測值與判定放在同一列,製程檢驗的紀錄也可以沿用同樣的結構。
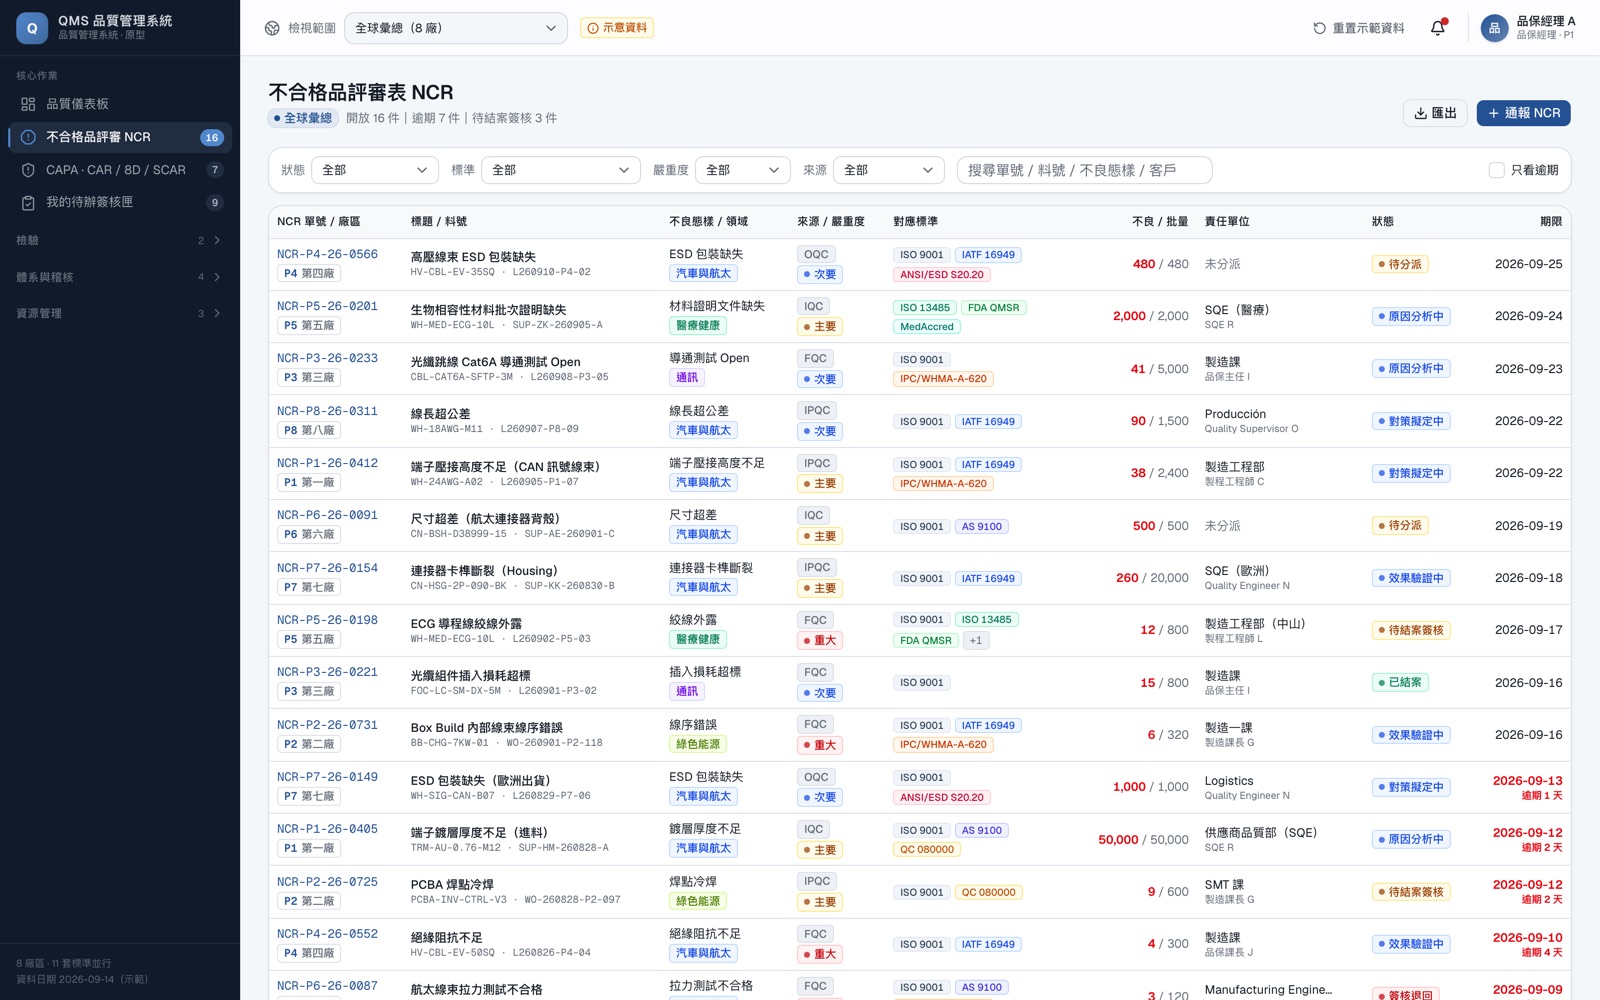
超規之後的處置,在原型裡是接到不合格品評審:每一筆判定結果、要不要升級成 CAPA,都在同一張清單上看得到。IPQC 停線開出來的異常,走的就是這一段。
如果你也在想「我們廠的 IPQC 紀錄做成系統會長什麼樣子」,可以把現在用的紀錄表丟過來,我們先用原型幫你看流程適不適合,再談要做多少。客製 QMS 的範圍與預算怎麼抓,可以參考 客製化 QMS 開發指南;整套品質系統的全貌,則在 QMS 品質管理系統是什麼。
看到這裡,如果你們的 IPQC 紀錄還散在紙本、Excel 和 LINE 群組裡,我們很樂意 聽你聊聊現在的流程,一起看哪幾個欄位該補、哪一段最值得先做成系統。想先簡單問一句,也可以直接 加 LINE。
ℹ️我們做過這件事
恆遠目前累積 40+ 企業客製案落地。品質這塊,我們替一家八個廠區的電子零組件製造集團做過 QMS 品質管理系統互動原型,十個工作天做出 13 個可點擊畫面,把檢驗、不合格品評審、CAPA 與簽核收在同一套骨架裡,原型成為報價依據。如果你也在規劃製程檢驗的數位化,我們很樂意 聽你聊聊現況,一起看從哪一段開始最划算。
ℹ️我們怎麼看
我們判斷,接下來幾年中小工廠的 IPQC 會從「有沒有巡」轉向「巡到的數字有沒有被用」。客戶稽核和 IATF 的監督分析都在追同一件事:控制計畫寫的和現場做的對不對得上、超規之後有沒有追到底。我們的建議是先把紀錄表從打勾改成記實測值,再談系統;數字沒留下來,系統也只是電子版的打勾表。給品保主管一個判斷方法:從上個月的巡檢紀錄裡隨便抽三筆超規,看看能不能在十分鐘內說出它後來怎麼處理、隔離了多少。三筆都說得出來,你們的土法已經很好;說不出來,就是該重新設計流程的時候。
IPQC 常見問題
QIPQC 的中文是什麼?
IPQC 是 In-Process Quality Control 的縮寫,中文通常叫製程檢驗、製程品管或製程巡檢,指產品在生產過程中由品管人員做的檢查,包含首件、巡檢、末件、換線確認與製程參數點檢。
QIPQC 和巡檢是一樣的嗎?
巡檢是 IPQC 的一部分。很多工廠把 IPQC 叫巡檢員,因為巡檢最花時間,但首件、末件、換線換模確認與參數點檢也是 IPQC 的工作。只排巡檢、漏掉首件和換線,最容易出事的時間點就沒人在場。
QIPQC 和 FQC、OQC 差在哪?
IPQC 在產品還沒做完時檢查製程,發現問題可以停線、追到上一次合格的時間點;FQC 檢查完工的成品;OQC 在出貨前依客戶允收標準抽樣。越前面發現不良,要重工或報廢的量越少。
QIPQC 多久巡檢一次?
沒有統一標準,要看製程能力、特性的重要程度與客戶要求。常見的起點是 Cpk 1.33 到 1.67 的製程每 2 小時一次、Cpk 偏低時每 30 分鐘到 1 小時一次,換模、維修、停機後要恢復最密頻率。實際數字要寫進控制計畫。
QIPQC 可以自己決定停線嗎?
應該可以,但要事先寫進程序書並授權。常見做法是首件不合格、關鍵特性超規、連續不良或管制圖判異時,IPQC 可以直接停線,再通知線長、工程與品保主管。品保主管要明確支持照規則停線的人。
Q新進 IPQC 要先學什麼?
先學看懂圖面與公差、量具的使用與校正狀態、自己工站在控制計畫裡的檢驗項目與頻率、外觀判定的限度樣品,以及發現異常時要找誰、什麼情況可以直接停線。
AUTHOR
恆遠數位編輯團隊
想了解更多?看看我們的相關服務
需要網站系統架設或軟體開發?
無論是品牌官網、客製化系統還是應用程式,我們的團隊擁有豐富經驗,歡迎聯繫我們,讓專業為您的事業加分。
留言(0)
尚無留言,成為第一個留言的人吧!